 中文简体


Lo spurgo di una macchina per lo stampaggio a iniezione fa la differenza tra un cambio colore di 25 minuti e una perdita di produzione di tre ore. Uno spurgo eseguito correttamente spinge la vecchia resina, i depositi carbonizzati e i residui di pigmento fuori dal cilindro, dalla vite e dall'ugello in modo che il materiale successivo inizi a essere pulito. Uno spurgo affrettato lascia dietro di sé la contaminazione, che appare sotto forma di granelli neri, striature o un improvviso aumento degli scarti nel momento in cui lo stampo inizia a funzionare.
Che cos'è lo spurgo nello stampaggio a iniezione?
Il purging è il processo di pulizia che rimuove il materiale termoplastico residuo dall'unità di plastificazione di una macchina per lo stampaggio ad iniezione. L'operatore carica un composto di spurgo, o in casi semplici una resina sacrificale, e lo spinge attraverso la vite e il cilindro a temperatura e contropressione controllate. Il materiale di spurgo sostituisce la resina precedente, raccoglie il pigmento e il polimero degradato ed esce dall'ugello sotto forma di pallottola.
Due metodi dominano il settore. I composti di spurgo meccanico puliscono con elevata viscosità e taglio, strofinando fisicamente la parete del cilindro e le eliche. I composti di spurgo chimico contengono ingredienti attivi che scompongono il polimero carbonizzato a livello molecolare. La maggior parte degli stampatori li tiene entrambi in stock: un grado meccanico per i cambi di produzione di routine e un grado chimico per gli eventi di accumulo e manutenzione di carbonizzazione.
Quando è necessario spurgare una macchina per lo stampaggio a iniezione?
Eliminare secondo un programma, non dopo la comparsa dei difetti. Nel momento in cui i granelli neri o le strisce colorate raggiungono lo stampo, la contaminazione è già sulla vite e nel canale caldo, e ogni iniezione prima del completamento dello spurgo è uno scarto.
| Innesco | Contaminazione lasciata alle spalle | Conseguenza del salto dell'eliminazione |
|---|---|---|
| Cambiamento materiale | Residuo della resina precedente con diversa temperatura di fusione | Polimero degradato, linee di saldatura inadeguate, parti fragili |
| Cambiamento di colore | Pigmento intrappolato sulle facchini della vite e sulla parete della botte | Striature di colore e parti estetiche rifiutate |
| Arresto programmato | Carbonizzazione della resina in botte ferma a caldo | Macchie nere e odore di bruciato alla prossima accensione |
| Tiraggio o manutenzione della vite | Materiale bloccato nella valvola di ritegno e nelle alette della vite | La contaminazione si diffonde ad altri stampi e macchine |
Aggiungi una fase di eliminazione a ogni ticket di passaggio. Un elenco scritto di trigger impedisce agli operatori di decidere al volo e fornisce alla manutenzione una linea di base documentata quando i tempi di eliminazione iniziano ad aumentare.
Composti di spurgo meccanico e chimico
La selezione del composto determina la velocità di spurgo e la profondità di pulizia, quindi conferma il meccanismo prima di acquistare un singolo sacchetto.
| Punto di confronto | Composto per spurgo meccanico | Composto per spurgo chimico |
|---|---|---|
| Meccanismo di pulizia | Scrub e forza di taglio ad alta viscosità | La reazione chimica ammorbidisce e dissolve i residui |
| Più adatto per | Cambiamenti di materiale e colore di routine | Depositi carbonizzati, macchie nere, lunghe fermate |
| Temperatura di lavorazione | Corrisponde alla finestra in resina di produzione | Spesso richiede un passaggio di temperatura più elevato |
| Pulizia dopo lo spurgo | Minimo; compatibile con la maggior parte delle resine | Potrebbe essere necessario uno spurgo meccanico successivo |
| Rischio di uso improprio | Basso quando le temperature vengono mantenute correttamente | Danni termici se utilizzati al di fuori dell'intervallo consigliato |
Per le transizioni di colore da scuro a chiaro, uno spurgo meccanico elimina la maggior parte dei pigmenti in uno o due cicli. Per un barile rimasto inattivo per due settimane, passare direttamente allo spurgo chimico per rimuovere gli strati carbonizzati.
Come spurgare una macchina per lo stampaggio a iniezione: passo dopo passo
Usa sempre la stessa disciplina. Una procedura coerente produce un risultato prevedibile.
- Svuotare la tramoggia. Smettere di alimentare la resina e far funzionare la vite finché non entra più materiale nel cilindro. La resina fresca diluisce lo spurgo e prolunga il ciclo.
- Impostare la temperatura di lavorazione. Regolare le temperature del cilindro in base all'intervallo consigliato dal fornitore del composto di spurgo, in genere vicino al range superiore della resina precedente.
- Caricare il composto di spurgo. Aggiungere abbastanza materiale per riempire il volume del cilindro almeno una volta e mezza, che è la dose minima efficace per la maggior parte dei gradi.
- Eseguire brevi colpi di spurgo con contropressione. Utilizzare circa il 30-50% della normale velocità della vite e una contropressione moderata ed espellere frammenti brevi invece di una spinta lunga. Corse brevi trasportano la contaminazione all'ugello più velocemente perché separano ripetutamente il materiale fuso dalle eliche della vite.
- Ispeziona ogni lumaca. Continuare fino a quando la lumaca espulsa avrà un colore e una consistenza uniformi. Se riappaiono dei granelli neri dopo due passaggi puliti, passare a uno spurgo chimico prima di caricare la resina di produzione.
- Caricare la nuova resina e testare. Introdurre il materiale successivo, sparare diverse piccole parti nell'aria o in una vasca di spurgo e verificare che la fusione sia pulita prima di chiudere lo stampo.
Problemai comuni di eliminazione e come risolverli
La maggior parte degli errori di spurgo sono dovuti alla temperatura, al volume di spurgo o all'usura della macchina.
| Problem | Probabile causa | Azione correttiva |
|---|---|---|
| L'eliminazione richiede troppo tempo | La temperatura del cilindro è troppo bassa per il grado di spurgo | Alzare il cilindro a una temperatura compresa tra 10 e 20°C e verificare che il grado di spurgo corrisponda alla resina |
| I granelli neri continuano a tornare | Carbonio intrappolato in zone morte o valvola di non ritorno usurata | Eseguire uno spurgo chimico, quindi ispezionare la vite e la valvola di ritegno per eventuali segni di usura |
| Il colore non si schiarirà completamente | Volume di spurgo insufficiente o contropressione bassa | Aumentare la quantità di spurgo e utilizzare colpi brevi e ad alta pressione |
| Lo spurgo si solidifica nella canna | Disadattamento termico tra la finestra di spurgo e quella di elaborazione | Abbinare il composto di spurgo alla temperatura di fusione della resina da pulire |
| Appaiono delle striature nelle prime parti | Contaminazione intrappolata nel canale caldo o nella punta dell'ugello | Spurgare con l'ugello aperto ed eseguire una fase di spurgo specifica per il canale caldo |
Spurgo delle macchine per lo stampaggio ad iniezione verticale
Le presse verticali seguono gli stessi principi fondamentali di spurgo, ma la disposizione verticale delle viti e i frequenti cambi di colore dello stampaggio degli inserti meritano particolare attenzione.
A macchina per lo stampaggio ad iniezione verticale standard beneficia di una routine di spurgo progettata attorno alla geometria della vite; il cilindro verticale tende a trattenere il pigmento nei tratti inferiori, pertanto gli operatori devono continuare a spurgare fino a quando due pezzi consecutivi non sono completamente uniformi. Per lavori medici ed elettronici, LIZHU's macchina per stampaggio ad iniezione verticale la formazione include attrezzature per lo stampaggio di precisione che mantiene stabili le temperature di fusione e riduce la variazione termica che rende lo spurgo meno prevedibile.
 Fornitore, azienda di presse ad iniezione verticale standard LIZHU Machinery è fornitore e azienda di produttori e società di macchine per stampaggio a iniezione verticale standard all'ingrosso in Cina, che offre soluzioni all'ingrosso... Visualizza il prodotto →
Se il tuo piano di produzione richiede frequenti cambi di colore, an macchina elettrica per lo stampaggio ad iniezione verticale spesso è la soluzione migliore, poiché la rotazione della vite servoassistita garantisce l'uniformità della contropressione che schiarisce il colore in modo uniforme in meno cicli. Le operazioni di sovrastampaggio di due o tre colori possono essere considerate a macchina per lo stampaggio ad iniezione verticale multicolore , che riduce il numero di cambi per turno e riduce direttamente il consumo di composto di spurgo.
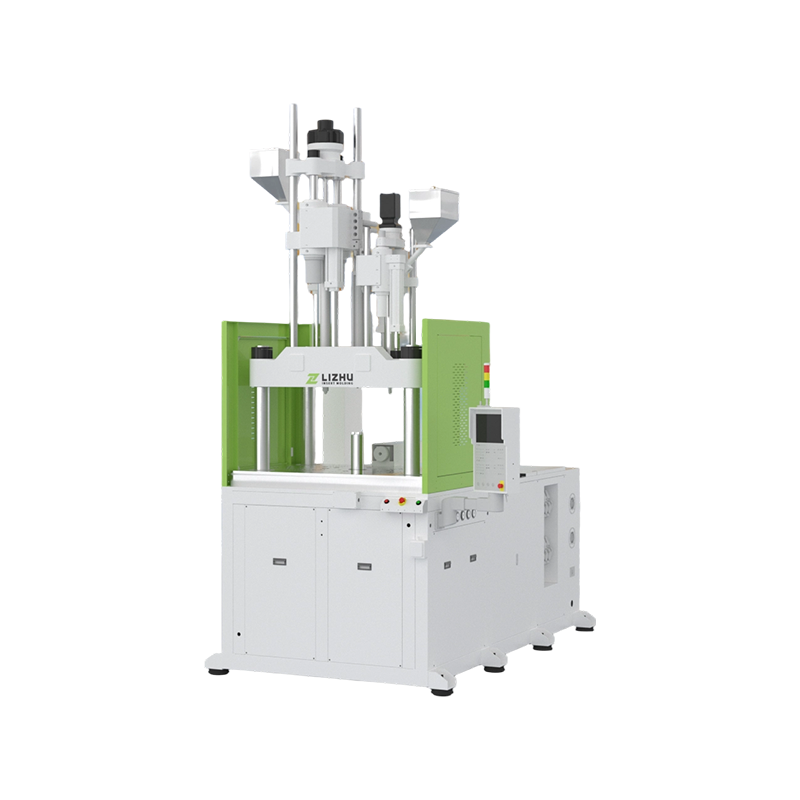 Macchina per lo stampaggio ad iniezione verticale multicolore Fornitore, Azienda LIZHU Machinery è fornitore e azienda di produttori e società di macchine per stampaggio a iniezione verticale multicolore all'ingrosso in Cina, che offre ... Visualizza il prodotto →
 Fornitore, azienda di presse ad iniezione verticali elettriche LIZHU Machinery è fornitore e azienda all'ingrosso di produttori di macchine per stampaggio a iniezione verticale elettrica in Cina, che offre soluzioni all'ingrosso... Visualizza il prodotto →
Migliori pratiche per cambi formato più rapidi e più puliti
Piccole modifiche procedurali si traducono in miglioramenti misurabili dei tempi di attività in tutta l'officina.
- Creare una scheda con la ricetta di spurgo per ciascuna famiglia di materiali, elencando il grado del composto, la temperatura, la contropressione e il conteggio dei cicli.
- Misura il tempo di spurgo e l'utilizzo del materiale per ogni cambio. Una riduzione del 10% del tempo di spurgo su cinque macchine da stampa aggiunge centinaia di ore macchina produttive all'anno.
- Mantenere l'ugello e il canale caldo alla temperatura di spurgo durante la pulizia. Le zone fredde intrappolano pigmenti e carbonio.
- Non superare mai la temperatura massima consigliata del composto di spurgo; il materiale di spurgo surriscaldato può carbonizzare e contaminare ulteriormente la canna.
- Formare gli operatori per leggere i proiettili di spurgo. Un proiettile pulito e uniforme è l'unico segno affidabile che la canna è pronta per la produzione.
- Pianifica uno spurgo chimico durante la manutenzione preventiva invece di attendere un problema di qualità visibile.
Domande frequenti sullo spurgo della macchina per lo stampaggio a iniezione
Con quale frequenza devo spurgare una macchina per lo stampaggio a iniezione?
Effettuare lo spurgo a ogni cambio di materiale, a ogni cambio di colore e prima di ogni arresto programmato. Se i cambiamenti di colore da scuro a chiaro si verificano più di una volta per turno, monitora il tempo di spurgo per evento per identificare le macchine che necessitano di una vite o di una valvola di ritegno ricostruita.
Quanto composto di spurgo dovrei usare per ogni spurgo?
Utilizzare almeno una volta e mezza il volume della canna come punto di partenza. I pigmenti scuri e i depositi carbonizzati richiedono in genere da due a tre volumi di barili e uno spurgo a funzionamento lento di solito richiede più volume di uno ben pressurizzato.
Posso effettuare lo spurgo con resina semplice invece che con un composto commerciale?
Per rapidi cambi di colore della stessa famiglia, la resina semplice può funzionare, ma non ha la viscosità e la chimica del vettore di uno spurgo commerciale. In pratica, il risparmio sui costi compositi solitamente costa di più in termini di scarti, manodopera e tempo macchina.
Dovrei spurgare diversamente su una macchina per lo stampaggio a iniezione verticale?
La procedura è la stessa, ma la vite verticale e la posizione inferiore dell'ugello facilitano la sedimentazione dei pigmenti pesanti. Utilizzare una contropressione sufficiente per mantenere la massa fusa in movimento e verificare la pulizia con colpi uniformi consecutivi prima di chiudere lo stampo.
Conclusione
L'eliminazione è un processo di produzione, non un compito di pulizia. Una procedura di spurgo definita protegge la qualità delle parti, riduce i tempi di cambio formato e prolunga la durata della vite, del cilindro e della valvola di ritegno. Abbina il composto alla contaminazione, segui i passaggi ogni volta nello stesso ordine e il risultato sarà visibile nel contenitore degli scarti e nel programma di produzione.


